汽车零部件加工 从传统制造到智能精密制造的关键跃迁
汽车零部件加工是汽车产业链的基础环节,其技术水平和制造能力直接决定整车的性能、质量与成本。随着汽车产业向电动化、智能化、轻量化方向转型,零部件加工正经历一场从传统切削向高精度、高效率、高柔性智能制造的深刻变革。本文将从工艺分类、关键技术、行业趋势及挑战等方面展开分析。
一、汽车零部件加工的主要工艺分类
汽车零部件种类繁多,加工方式也因材料、形状和精度要求而异,常见工艺包括:
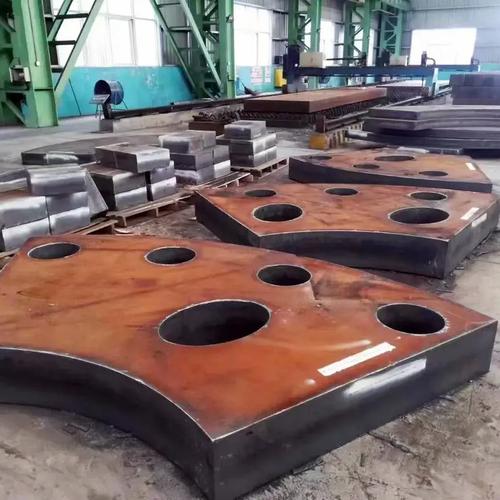
- 金属切削加工:车削、铣削、钻削、镗削等,用于发动机缸体、缸盖、变速箱壳体、轴类、盘类零件。
- 冲压与焊接:车身覆盖件、结构件通过冲压成型后焊接总成,节拍快、适合大批量生产。
- 铸造与锻造:发动机缸体、曲轴、连杆、转向节等通过铸造或锻造获得毛坯,再经精加工。
- 热处理与表面处理:渗碳、淬火、氮化、电镀、喷涂等,提升零件耐磨性、耐腐蚀性和疲劳强度。
- 增材制造(3D打印):用于快速样件、复杂流道模具、轻量化结构件的小批量制造。
不同工艺组合形成完整的零部件制造链,精度通常从IT8到IT5,表面粗糙度可达Ra0.4μm甚至更高。
二、核心加工技术与装备
- 高速与超高速加工:主轴转速10000~40000r/min,配合直线电机和陶瓷轴承,大幅缩短加工时间,提升表面质量。
- 五轴联动加工中心:一次装夹完成复杂曲面(如涡轮增压器叶轮、转向节)的多面加工,减少重复定位误差。
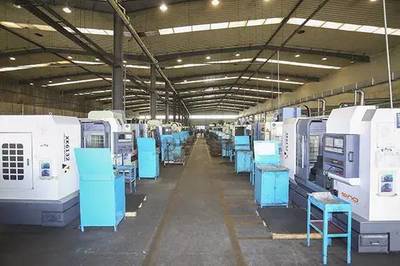
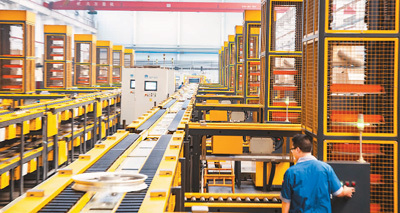
- 柔性制造系统(FMS):由加工中心、机器人、AGV和中央控制系统组成,适应多品种、变批量生产。
- 精密夹具与在线检测:液压/气动夹具、零点定位系统,结合三坐标测量机或激光扫描,实现加工-检测闭环。
- 刀具技术:涂层硬质合金、CBN、金刚石刀具,以及高压冷却和微量润滑,延长寿命并改善断屑。
三、面向新能源与轻量化的新需求
新能源汽车取消了发动机和变速箱,但新增了电池托盘、电机壳体、电控壳体、减速器齿轮等关键零件。这对加工提出新要求:
- 铝合金和镁合金加工:轻量化材料切削力小、易粘刀,需专用刀具和冷却策略。
- 复合材料加工:碳纤维增强塑料(CFRP)钻孔易分层、毛刺,需金刚石涂层刀具和超声振动辅助。
- 高精度齿轮加工:电动车减速器转速高,对齿轮噪音和寿命要求苛刻,磨齿和珩齿工艺成为标配。
- 一体化压铸:后底板等大型件一次成型,减少零件数量,但后续加工需大型五轴设备。
四、智能制造与数字化车间
未来零部件加工的核心竞争力在于数据驱动。关键使能技术包括:
- 数字孪生:在虚拟环境中模拟加工过程,优化切削参数和刀具路径。
- 自适应控制:根据主轴负载、振动信号实时调整进给速度,防止颤振和刀具破损。
- 工业物联网(IIoT) :设备联网采集OEE、刀具寿命、能耗数据,实现预测性维护。
- 自动化与机器人:机加工上下料、去毛刺、清洗、装配环节大量采用机器人,降低人工依赖。
五、行业挑战与对策
尽管技术进步显著,汽车零部件加工仍面临多重挑战:
- 成本压力:整车降价传导至零部件,加工企业需通过工艺优化、提高材料利用率、节能降耗来消化成本。
- 人才短缺:既懂切削工艺又懂编程和自动化的复合型技师紧缺,需加强校企合作和内部培训。
- 质量一致性:大批量生产下,CPK值要求≥1.33,需强化SPC和防错技术。
- 环保法规:切削液废液处理、碳排放限制推动干式切削和微量润滑应用。
- 供应链波动:芯片、原材料价格和交期不稳定,需建立柔性产能和多源供应。
##
汽车零部件加工正从“能造”向“造好、造快、造省”演进,其核心是精度、效率和柔性的平衡。对于加工企业而言,应重点关注以下几点:
- 围绕新能源和轻量化布局铝合金、复合材料加工能力;
- 逐步导入数字化车间和自适应加工技术;
- 与刀具、夹具、机床供应商协同创新;
- 建立全流程质量追溯体系,满足主机厂严苛审核。
只有持续进行工艺迭代和智能化升级,零部件加工企业才能在竞争激烈的汽车供应链中占据有利位置。
如若转载,请注明出处:http://www.longweijingmi.com/product/48.html
更新时间:2026-09-19 13:07:26